Lineer titreşimli elek nedir?
Çeviri yapılacak metin eksik. Lütfen İngilizce metni gönderin. doğrusal titreşimli elek Tahrik kaynağı olarak bir titreşim motoru kullanarak titreşimi tahrik eder ve malzemenin yukarı doğru fırlatılmasına ve düz bir çizgide ileri doğru hareket etmesine neden olur. Malzeme, besleyiciden eleme makinesine eşit şekilde beslenir; burada birden fazla elek katmanından geçerek çeşitli boyutlarda üst ve alt malzemeler üretir ve bunlar kendi çıkışlarından ayrı ayrı boşaltılır. Düşük enerji tüketimi, yüksek verim, basit yapı, kolay bakım, tamamen kapalı tasarım, toz dağılımı olmaması ve otomatik boşaltma özelliklerine sahiptir; bu da onu sürekli üretim hatları için daha uygun hale getirir.
Doğrusal titreşimli eleğin çalışma prensibi nedir?
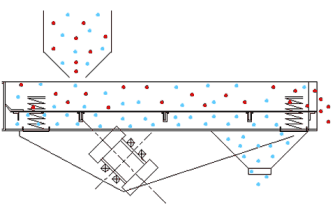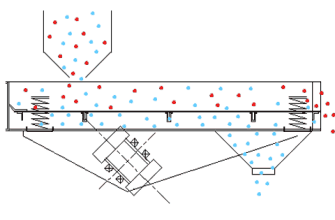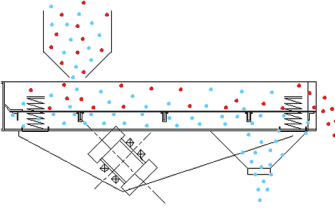
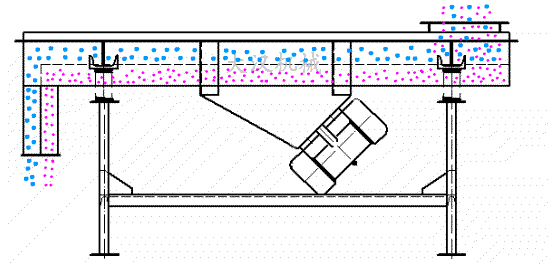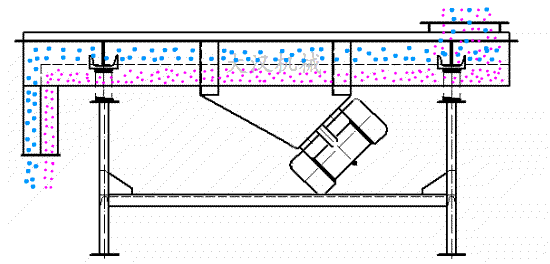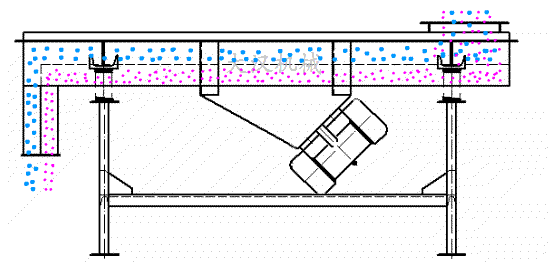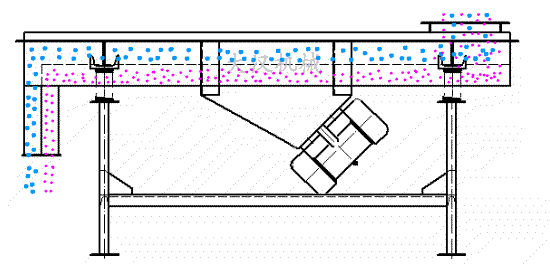
Lineer titreşimli elek, çift uyarıcı tarafından tahrik edilir. İki uyarıcı senkronize ve ters yönde döndüğünde, eksantrik blokları tarafından üretilen uyarma kuvvetleri motor eksenine paralel yönde birbirini iptal eder ve motor eksenine dik yönde birleşik bir kuvvet oluşturur. Bu nedenle, elek makinesinin hareket yörüngesi düz bir çizgidir. İki motor mili, elek yüzeyine göre bir eğim açısına sahiptir.
Uyarma ve malzemenin kendi ağırlığının birleşik kuvvetleri altında, malzeme elek yüzeyinde yukarı doğru fırlatılır. İleri doğru sıçrayan bir lineer hareket gerçekleştirir ve böylece malzemenin elenmesi ve sınıflandırılması amacına ulaşır. Montaj hatlarında işlemleri otomatikleştirmek için kullanılabilir. Düşük enerji tüketimi, yüksek verim, basit yapı, kolay bakım ve toz dökülmesi olmayan tamamen kapalı bir yapı özelliklerine sahiptir. Maksimum eleme mesh'i 400 mesh'tir ve 7 farklı partikül boyutunu eleyebilir.
Uyarma Kuvvetinin Oluşumu ve Sentezi
Elek için güç kaynağı, senkronize çalışan ancak zıt yönlerde dönen iki titreşim motoru tarafından üretilir. Motor millerine eksantrik bloklar monte edilmiştir. Makine çalışırken ve motorlar dönerken, lineer eleğin eleme işlemlerini gerçekleştirmesini sağlayan bir uyarma kuvveti üretirler. Bu kuvvet aşağıdaki iki yöne ayrıştırılabilir:
- Yatay yön (motor eksenine paralel): İki motordan gelen uyarma kuvvetleri bu yönde büyüklük olarak eşit ve yön olarak zıttır.
- Dikey yön (motor eksenine dik): İki motordan gelen uyarma kuvvetleri bu yönde aynı yöndedir ve birleşerek bir bileşke kuvvet oluşturur.
Çekirdek yapı organizasyonu
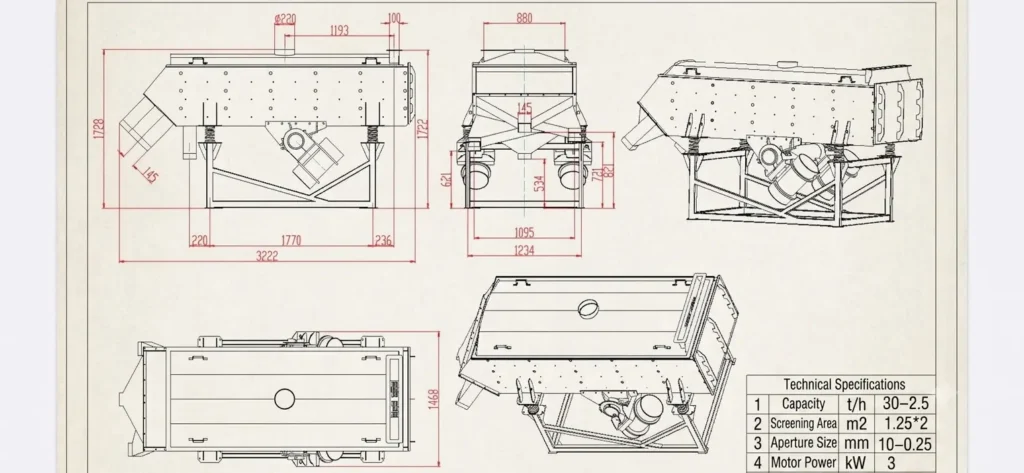
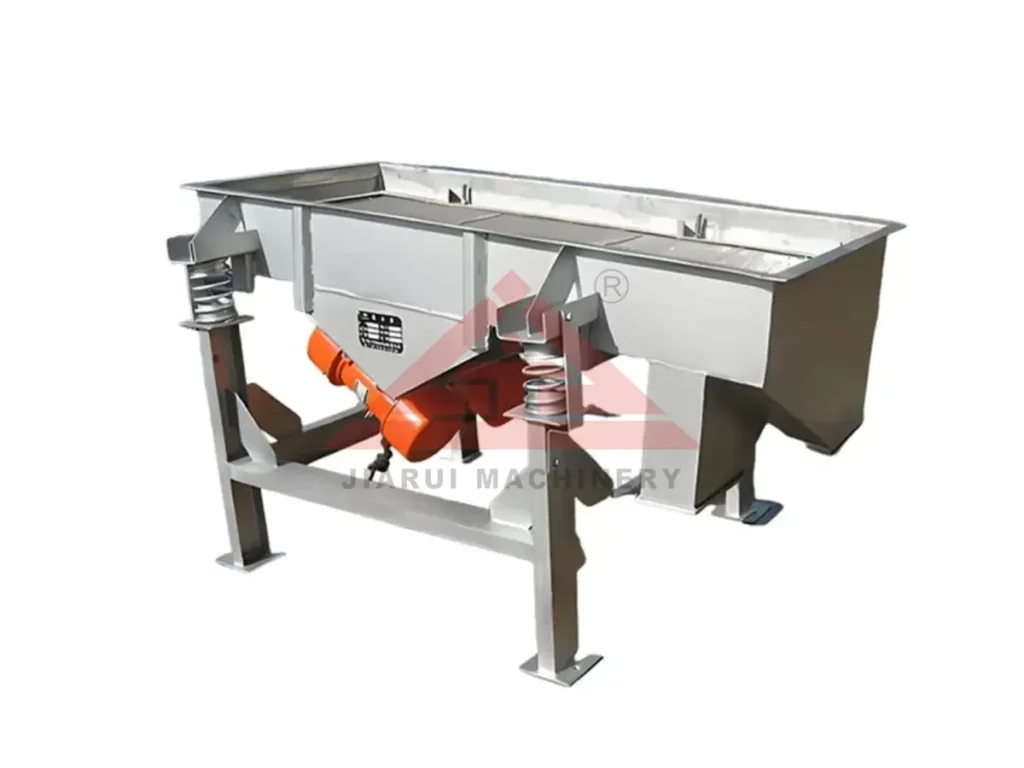
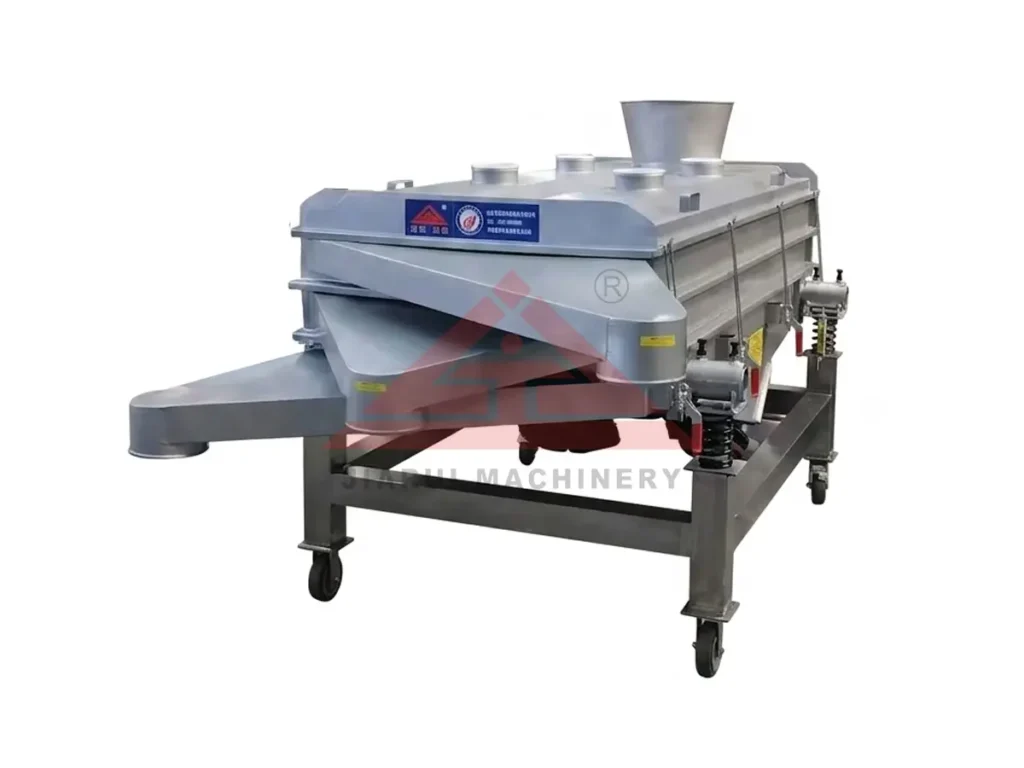
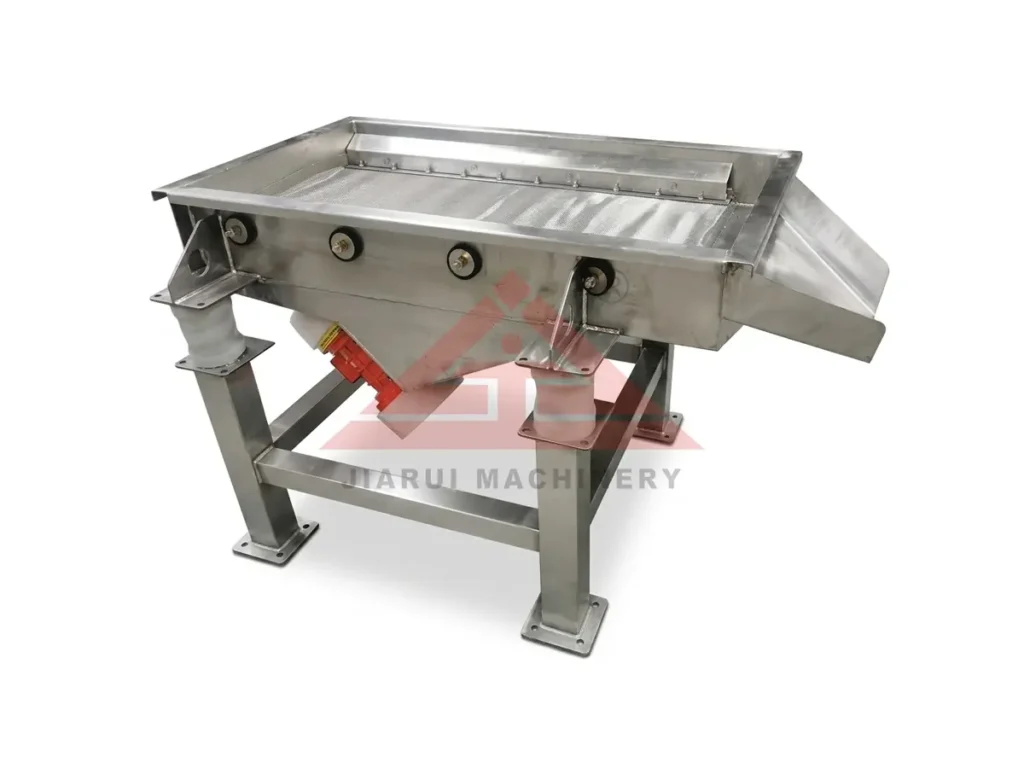
Lineer titreşimli elek esas olarak bir elek kutusu, elek çerçevesi, elek mesh'i, titreşim motoru, motor tabanı, titreşim azaltıcı yaylar ve destekler gibi diğer bileşenlerden oluşur.
- Elek Gövdesi: Farklı kalınlıklarda birkaç çelik plakanın kaynaklanmasıyla imal edilmiştir, belirli bir mukavemet ve rijitliğe sahiptir ve eleme makinesinin ana bileşenidir.
- Elek Çerçevesi: Minimum deformasyona sahip çam veya ahşaptan yapılmıştır; birincil işlevi, normal elemeyi sağlamak için elek mesh'ini düz tutmaktır.
- Elek Teli: Düşük karbonlu çelik, pirinç, bronz ve paslanmaz çelik tel mesh dahil olmak üzere çeşitli tiplerde mevcuttur.
- Titreşim Motoru: (Kullanım ve bakım yöntemleri Titreşim Motoru Kullanım Kılavuzu'nda ayrıntılı olarak açıklanmıştır).
- Motor Tabanı: Titreşim motorunu monte etmek için kullanılır. Kullanımdan önce, bağlantı vidaları sıkılmalıdır; özellikle yeni bir eleme makinesinin ilk üç günlük deneme çalışması sırasında, gevşeme ve kazaları önlemek için tekrar tekrar sıkılması gerekir.
- Titreşim Sönümleme Yayları: Titreşimin zemine iletilmesini önlerken elek kutusunun tüm ağırlığını destekler. Montaj sırasında, yaylar zemine dik olmalıdır.
- Destek Çerçevesi: Dört sütun ve iki kanal çeliğinden oluşur, elek kutusunu destekler. Montaj sırasında, sütunlar zemine dik olmalı ve iki sütunun altındaki kanal çelikleri birbirine paralel olmalıdır.
Çeviri yapılacak metin eksik. Lütfen İngilizce metni gönderin. eleme malzemelerin işlenmesi
Eleme işlemi, elek yüzeyinde malzemelerin sürekli tabakalanması ve geçişidir; ‘tabakalanma aşaması’ ve ‘geçiş aşaması’ olarak ikiye ayrılabilir. Bu iki aşama, farklı partikül boyutlarına sahip malzemelerin ayrılmasını nihai olarak sağlamak için döngüsel olarak birbirini izler.
Tabakalanma Aşaması: Malzemelerin partikül boyutuna göre ayrılması süreci
Malzeme elek yüzeyine ilk girdiğinde, kaba ve ince partiküllerin karıştığı düzensiz bir yığın halindedir. Titreşim etkisi altında, malzeme tabakası gevşer. İnce partiküller yerçekimi ve titreşim etkisiyle aşağı doğru nüfuz ederken, kaba partiküller yukarı doğru kaldırılır ve kademeli olarak ‘üstte kaba partiküller ve altta ince partiküller’ şeklinde tabakalı bir yapı oluşur.
Tabakalanma hızı, titreşim yoğunluğuna (uyarma kuvvetinin malzeme ağırlığına oranı) bağlıdır: yetersiz titreşim yoğunluğu (6) malzemenin çok yükseğe sıçramasına ve düzensiz tabakalanmaya yol açar. Endüstriyel üretimde, titreşim yoğunluğu tipik olarak 3 ile 5 arasında kontrol edilir. Bir madencilik işletmesi, titreşim yoğunluğunu 2,5'ten 4,0'a çıkararak tabakalanma süresini 15 saniyeden 8 saniyeye düşürmüş ve eleme verimliliğini artırmıştır.
Eleme Aşaması: İnce partiküllerin elek deliklerinden geçme süreci
Alt katmandaki ince partiküller, titreşim etkisi altında elek açıklıklarına doğru hareket eder. Partikül boyutu, elek açıklığı boyutunun ‘inden küçük olduğunda, sorunsuz bir şekilde geçebilirler. Partikül boyutu, elek açıklığı boyutunun ’i ile 0'ü arasında olduğunda, geçmek için yönlerini ayarlamak üzere titreşime ihtiyaç duyarlar ve bunlar 'elenmesi zor partiküller' olarak adlandırılır. Elek açıklığı boyutundan daha büyük partiküller elek yüzeyinde kalır ve sonunda boşaltma portundan boşaltılır.
Zor elenebilen parçacıkların işlenmesi verimliliği artırmanın anahtarıdır: Bir yapı malzemeleri fabrikası titreşim frekansını (1800 dev/dk'dan 2200 dev/dk'ya) artırarak zor elenebilen parçacıkların geçiş oranını 'dan 'e çıkarmış ve eleme verimliliğini artırmıştır. Elek açıklıklarının şekli de geçişi etkiler: yuvarlak açıklıklar küresel parçacıklar için uygundur, kare açıklıklar ise düz parçacıklar için uygundur. Bir gıda fabrikası yuvarlak açıklıklardan kare açıklıklara geçerek fındık sınıflandırma doğruluğunu artırmıştır.
Yaygın Modeller
Yaygın titreşimli elekler eleme endüstri, arasında biri olarak, lineer titreşimli elek aşağıda bazı yaygın kullanılan modeller ve uygun uygulama endüstrileri ile birlikte özetlenmiştir:
| Seri | Yaygın Modeller (Sayılar mm cinsinden çapı temsil eder) | Ana Özellikler / Notlar |
| XZS Serisi | XZS-400, XZS-600, XZS-800, XZS-1000, XZS-1200, XZS-1500, XZS-1800, XZS-2000 | Piyasadaki en yaygın serilerden biri olup geniş uygulama alanına sahiptir. |
| S49 Serisi | S49-400, S49-600, S49-800, S49-1000, S49-1200, S49-1500, S49-1800 | Bir diğer son derece yaygın seri ise ‘Üçgen Titreşimli Elek’ kategorisine aittir. |
| JZ Serisi | JZ-400, JZ-600, JZ-800, JZ-1000, JZ-1200, JZ-1500, JZ-1800 | XZS serisine benzer bir diğer yaygın seri. |
| WXZ Serisi | WXZ-400, WXZ-600, WXZ-800, WXZ-1000, WXZ-1200, WXZ-1500, WXZ-1800, WXZ-2000 | |
| Diğer Seriler | AK-600, HXS-1500, YC, JR | Diğer üreticilerin modelleri veya belirli işlevlere sahip olanlar, yukarıda belirtilenlere göre daha az yaygındır. |
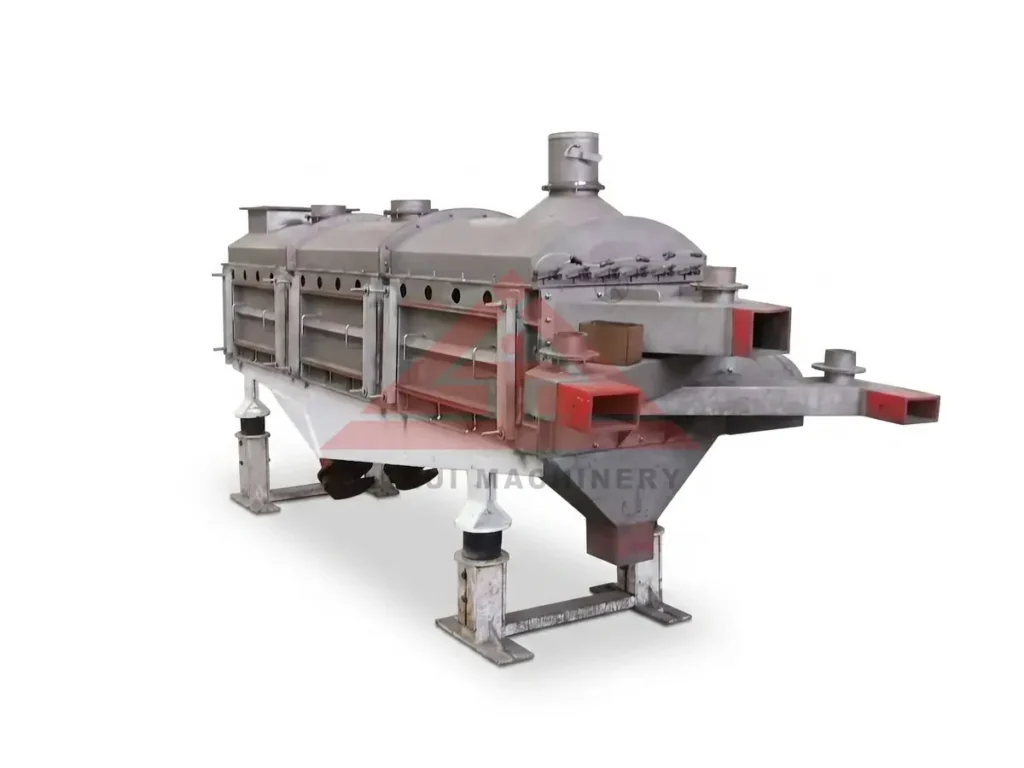
Devreye Alma ve Çalıştırma
Adım 1: Yüksüz devreye alma
Gürültü olmamalı, sorunsuz çalışmalı ve anormal sıcaklık görülmemelidir. 2-4 saat çalıştırdıktan sonra durdurun ve tüm cıvataları (motor, elek çerçevesi, yay yatağı) kapsamlı şekilde yeniden sıkın.
Adım 2: Yüklü Devreye Alma
Önce az miktarda ve düzgün bir şekilde malzeme besleyin ve malzemenin sapma veya birikme olmadan düz bir şekilde ileri hareket ettiğini gözlemleyin. Sapma varsa, yay yüksekliğini veya motorun uyarma kuvvetini ayarlayın.
Adım 3: Uyarma kuvveti ayarı
Motor kapağını açın, eksantrik blok cıvatalarını gevşetin ve aynı yönde açıyı ayarlamak için döndürün. Açı ne kadar büyükse, uyarma kuvveti o kadar büyük olur; iki motorun açıları tutarlı olmalıdır.
Adım 4: Tam yük testi
Nominal çıktıya ulaşılana kadar kademeli olarak malzeme ekleyin ve eleme hassasiyetini, çıktıyı, gürültüyü ve sıcaklığı kontrol edin. 4-8 saat sürekli çalıştıktan sonra, tüm parametreler stabil ise, kalifiye olarak kabul edilir.
Uygulama sektörleri
Lineer titreşimli elek geniş bir uygulama yelpazesine sahiptir ve tüm sektörle uyumludur. Standart dışı özelleştirme, malzeme besleme ve deneme çalıştırmasını destekler ve aşağıdakiler için uygundur: gıda, ilaç, kimya, metalurji ve diğer sektörler.
| Sektör Alanları | Tipik Malzeme Örnekleri | Temel Gereksinimler ve Özellikler |
| Madencilik/Metalurji | Demir cevheri, kuvars kumu, kömür gangı, alüminyum tozu, bakır tozu, alaşım tozu vb. | Büyük bir işleme hacmine sahiptir; malzemeler sert ve keskin kenarlıdır, bu da ekipmanın aşınma direncine son derece yüksek gereksinimler getirir. |
| Kimya Endüstrisi | Gübreler, reçineler, kaplamalar, kalsiyum karbonat, lityum pil malzemeleri vb. | Malzeme aşındırıcı olabilir, statik elektrik üretmeye yatkın olabilir veya elek telinin tıkanmasına neden olabilir. |
| Gıda Endüstrisi | Un, nişasta, beyaz şeker, tuz, süt tozu, baharatlar vb. | Hijyen standartlarına son derece yüksek gereksinimleri vardır; malzeme kirlenmesinin önlenmesi ve toz kontrolü gereklidir. |
| İlaç Endüstrisi | Geleneksel Çin tıbbı tozları, granül haplar, mikro boncuklar ve endüstriyel ilaçlar | Ayrıca çapraz kontaminasyonu önlemek için çok yüksek düzeyde temizlik ve hassasiyet gerektirir. |
| Yapı Malzemeleri Endüstrisi | Mekanik kum, kireç taşı, taş tozu, aktif karbon, kaolin vb. | Malzeme tipik olarak kuru toz veya granül formundadır ve sürekli ve stabil çalışma gereklidir. |
| Plastik/Aşındırıcılar Sektörü | partiküller, plastik partiküller, aşındırıcılar, karbon malzemeler vb. | Eleme hassasiyeti için belirli bir gereksinim vardır ve elek telinin hizmet ömrünün uzatılması arzu edilir. |
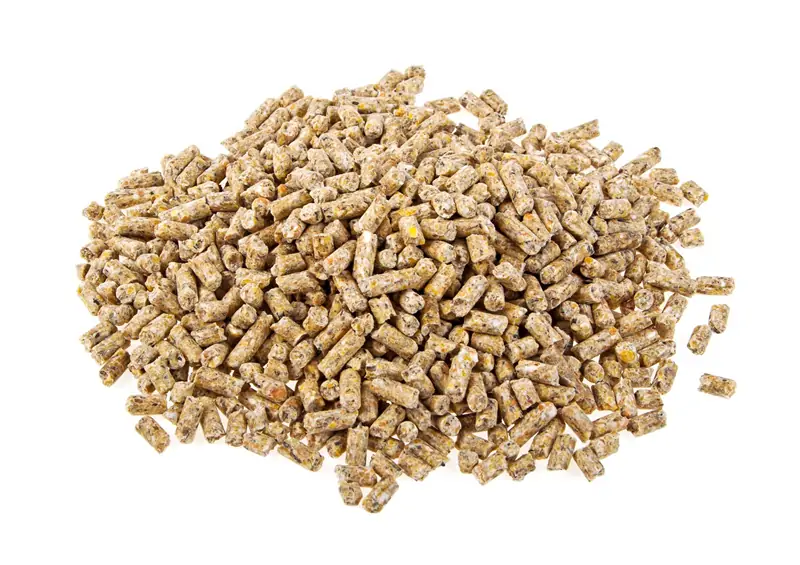 Hayvan Yemi Peletleri
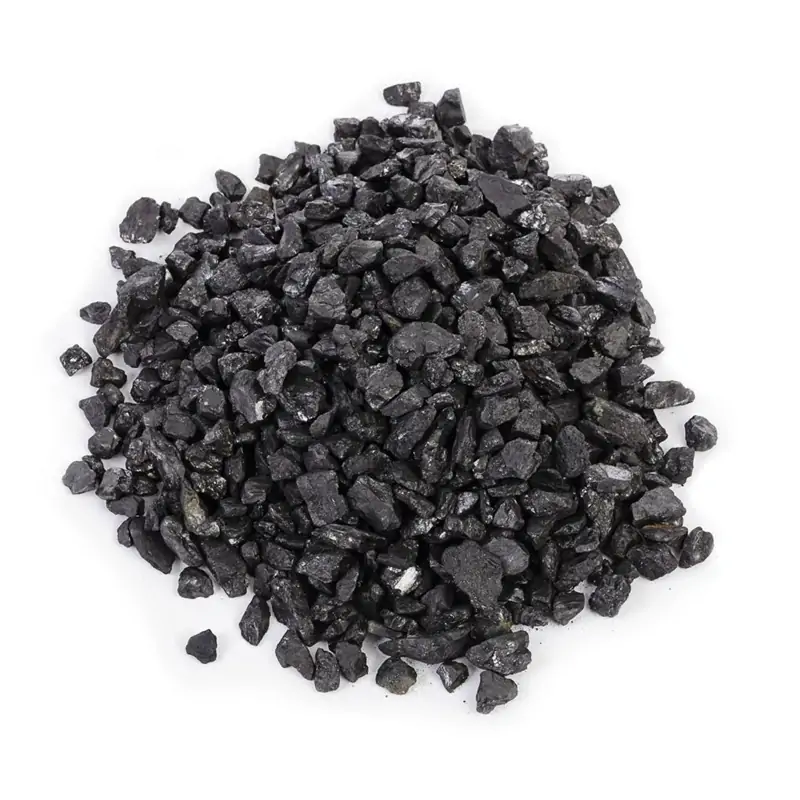 Kömür
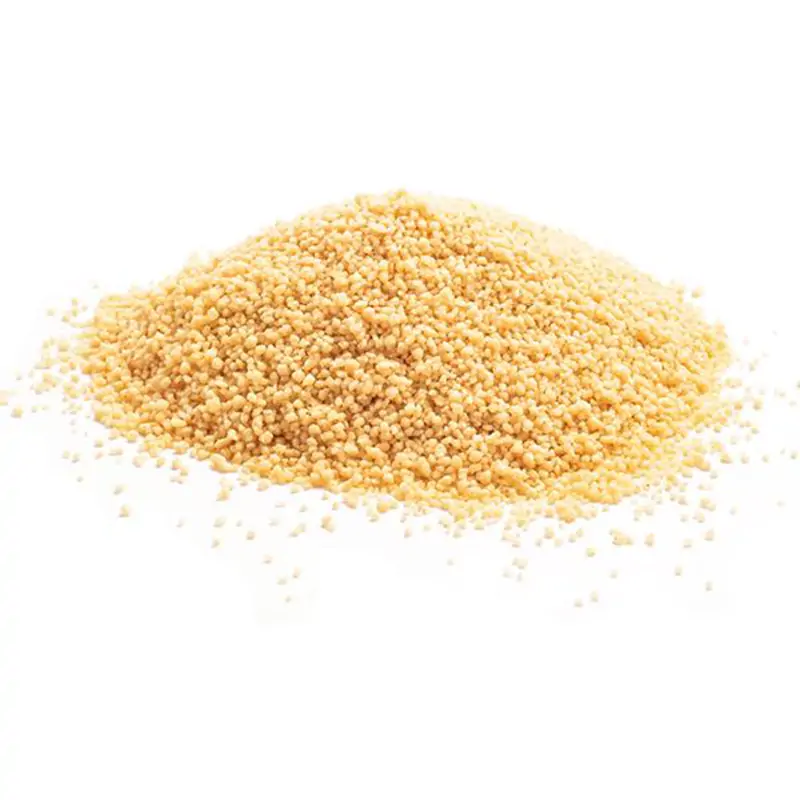 Tahıl Granülleri
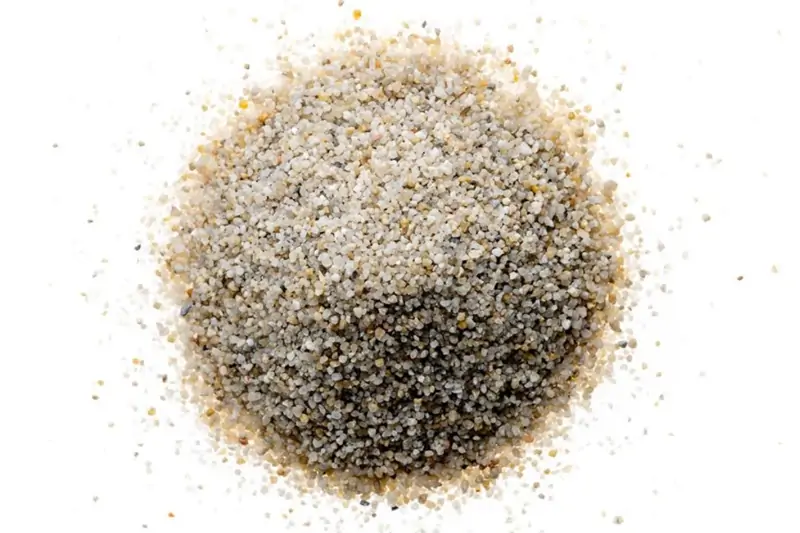 Kuvars Kumu
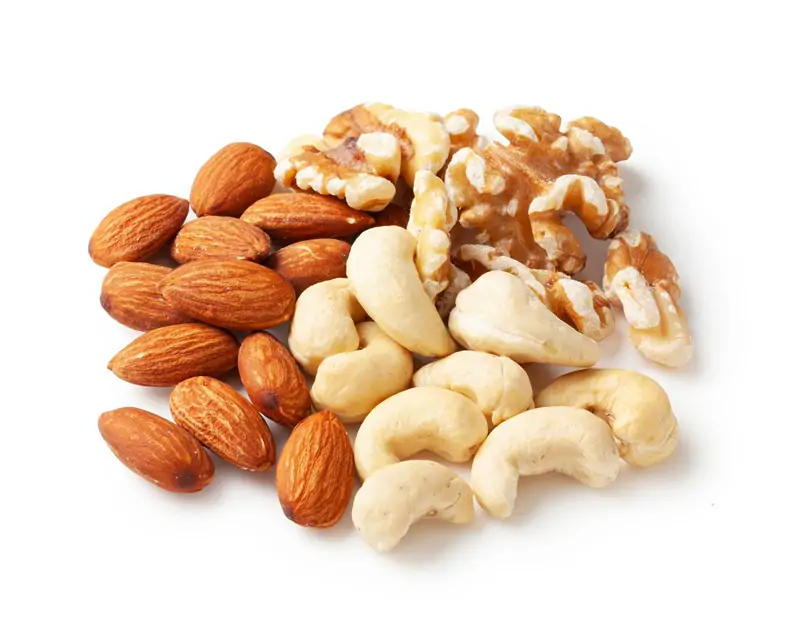 Karışık Kuruyemişler
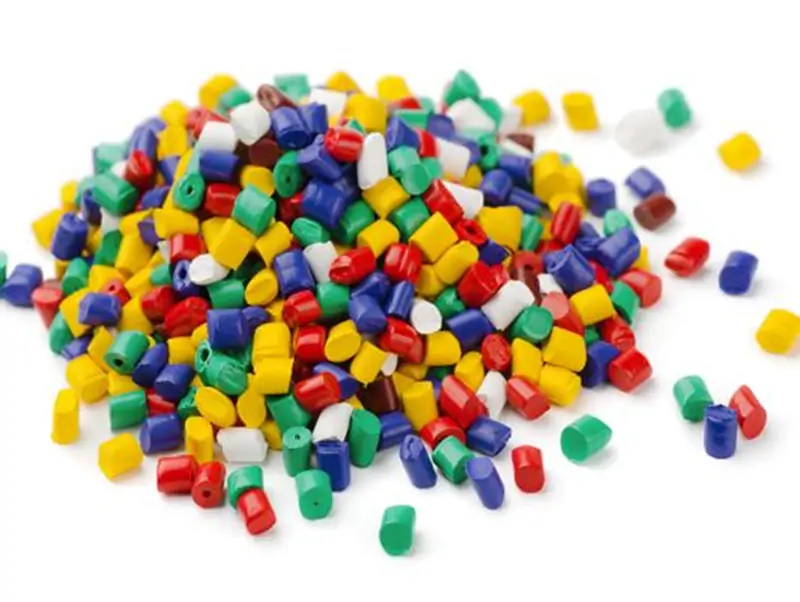 Plastik Peletler
Sonuç
Lineer titreşimli elek, titreşim kaynağı olarak titreşim motorunu kullanır ve malzemenin elek teli üzerinde yukarı doğru fırlatılırken düz bir çizgide ileri hareket etmesini sağlar. Malzeme, besleyiciden eleme makinesinin besleme ağzına düzgün bir şekilde girer ve çok katmanlı elek telleri aracılığıyla, elek üstü ve elek altı malzemelerin birkaç spesifikasyonunu üretir ve bunlar kendi çıkışlarından ayrı olarak boşaltılır.