Ultrasonik Teknolojinin Toz Kaplama Elemede Statik Toz Topaklanmasını Nasıl Önlediği
Proje Arka Planı ve Eleme Koşulları
BAE'deki toz boya hattında, paketlemeden hemen önce 120 mesh eleme adımı bulunmaktadır. Eleme işlemi stabil olmazsa, paketleme bölümü anında etkilenecektir.
Elek, hattın son aşamasında yer aldığından, paketlemeye giden nihai ürün akışını doğrudan kontrol etmektedir.
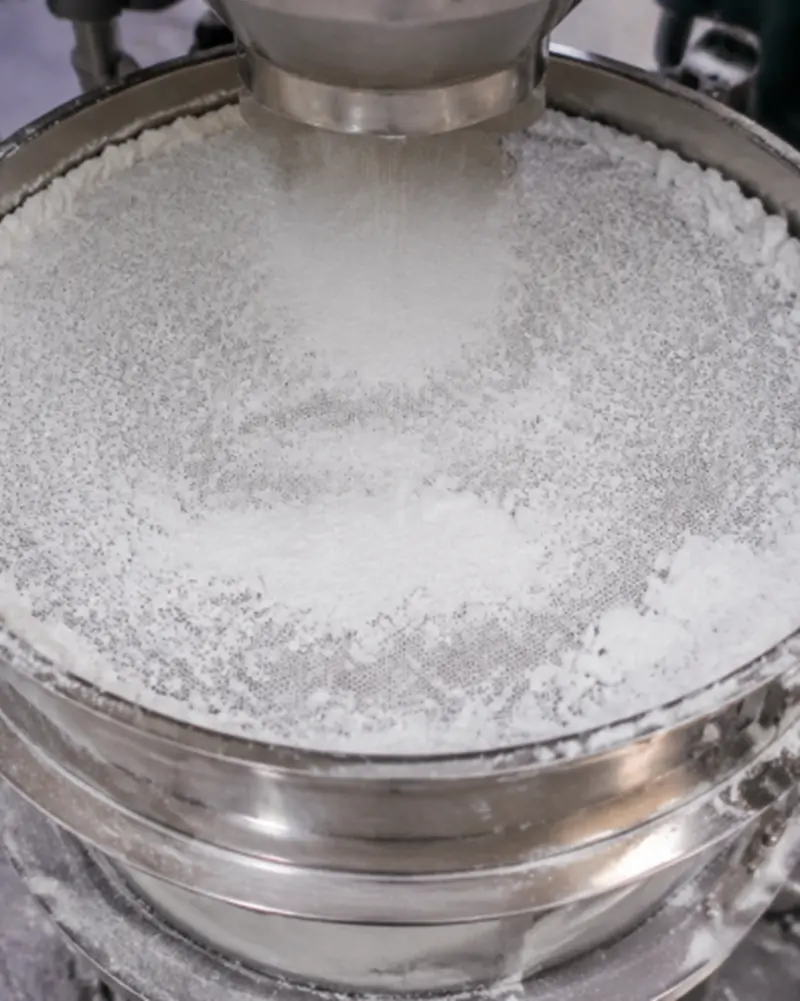
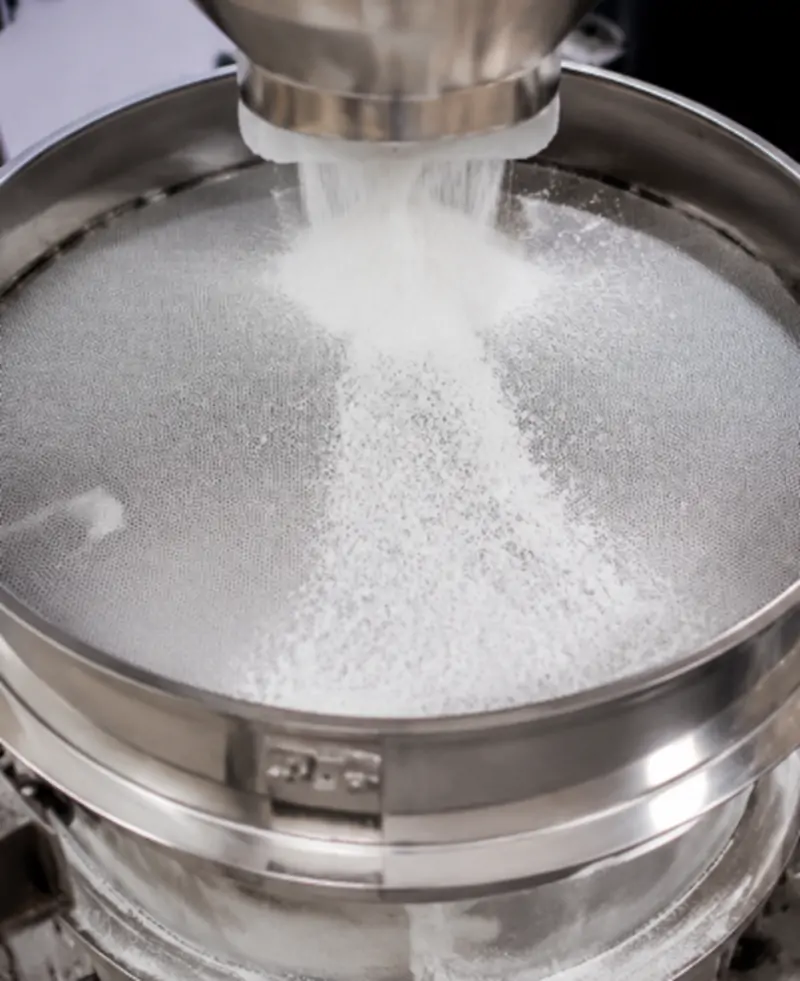
Sistem, kuru koşullar altında sürekli vardiyalı olarak çalışmaktadır. Malzeme, çok ince elektrostatik tozdur. Uzun çalışma saatleri boyunca, normal kuru tozlardan farklı davranış sergilemektedir. İnce parçacıklar elek yüzeyine yapışma eğilimi göstererek malzemenin stabil bir şekilde geçmesini zorlaştırmaktadır.
Mühendislik Teşhisi
Müşteri tarafından posta yoluyla gönderilen malzemeleri aldıktan sonra, Jiarui mühendislik ekibimiz kendi bünyemizdeki test eleklerini kullanarak derhal bir analiz gerçekleştirmiştir. Ana faktörler aşağıdaki gibidir:
- Elektrostatik Yapışma Etkisi: Eleme işlemi sırasında, toz ile elek teli arasındaki sürtünme statik elektrik üretir; bu da tozun elek yüzeyine yapışmasına ve bir “statik bariyer katmanı” oluşturmasına neden olur. 120 mesh toz için, statik elektrik parçacıkların topaklanmasına ve elek açıklıklarının kenarlarına yapışarak elekten geçmelerini engellemesine neden olur.
- Malzeme Özellikleri:
- Ultra ince tozların topaklanması: 120 mesh tozlar ince parçacık boyutuna ve geniş spesifik yüzey alanına sahiptir. Güçlü van der Waals kuvvetleri ve parçacıklar arasındaki yüzey enerjisi, kendiliğinden topaklanmalarına neden olur.
- Nem Emilimi ve Kekleşme: Ortam nemi yüksekse (örneğin, bağıl nem 'i aşarsa), toz yüzeyi tarafından emilen nem yapışmayı şiddetlendirerek elek açıklıklarında sert topaklar oluşturur.
- İçsel Statik Yük: Toz, öğütme ve taşıma sırasında zaten bir elektrik yükü biriktirmiştir; bu da eleme sırasında elek tıkanmasını daha da şiddetlendirmektedir.
Çözüm
Müşteri tarafından sağlanan malzeme numunelerine dayanarak, nihai konfigürasyonu onaylamadan önce eleme performansını inceledik.
Eleme yapısını değiştirmek veya titreşim yoğunluğunu artırmak yerine, çalışma sırasında toz yapışmasını azaltmaya odaklanılmıştır.
Bu uygulama için, bir JRC1200-1S ultrasonik titreşimli elek seçilmiştir. Ultrasonik sistem, sürekli çalışma sırasında elek yüzeyini aktif tutarak ince elektrostatik tozun elek üzerinde stabil bir katman oluşturmasını önlemeye yardımcı olur.
Elek yüzeyindeki parçacık yapışması azaldığında, eleme işlemi uzun üretim vardiyaları boyunca daha stabil kalır.
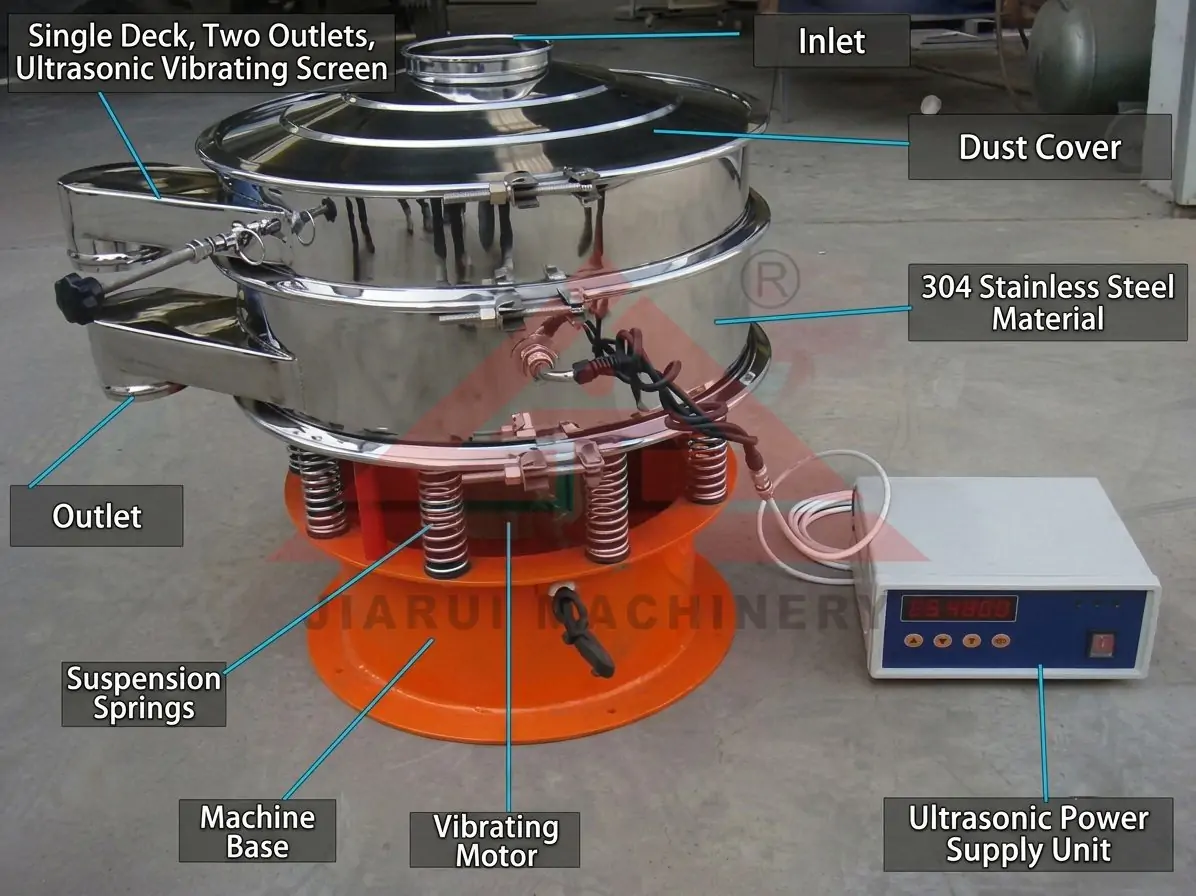
JRC1200-1S Ultrasonik Titreşimli Elek Teknik Konfigürasyonu
| Sistem Modülü | Teknik Özellik | Mühendislik Amacı / Çözülen Sorun |
| Ultrasonik Sistem | Yüksek frekanslı ultrasonik jeneratör (transdüser ile eşleştirilmiş) | İnce toz ile elek yüzeyi arasındaki elektrostatik yapışmayı kırarak sürekli çalışma sırasında elek körlüğünü azaltır |
| Eleme Çerçevesi | 1200 mm çaplı dairesel elek tablası | 120 mesh'te stabil ince toz sınıflandırması ve homojen malzeme dağılımı sağlar |
| Elek Sistemi | 304 paslanmaz çelik elek teli | Gıda sınıfı / endüstriyel sınıf malzeme teması sağlar, kirlenmeyi önler ve stabil eleme hassasiyetini korur |
| Eleme Hareketi | 3D döner titreşim + ultrasonik süperpozisyon | Mekanik dağıtım ve yüzey yapışma gidermeyi birleştirerek elektrostatik koşullar altında sürekli toz akışını korur |
| Tıkanma Önleyici Mekanizma | Elek seviyesinde ultrasonik topak giderme | Uzun çalışma vardiyaları sırasında statik elektrik ve ultra ince parçacık kohezyonundan kaynaklanan toz birikmesini önler |
| Besleme Yapısı | Merkezi üst besleme girişi | Tam elek yüzeyi boyunca homojen malzeme dağılımı sağlayarak yerel birikmeyi önler |
| Deşarj Tasarımı | Stabil akış çıkışlı alt deşarj | İnce tozun paketleme hattına dalgalanma olmadan tutarlı verimini korur |
| Elektrik Sistemi | 1,5 kW / 380V / 50Hz endüstriyel standart | Ultrasonik sistem için stabil güç çıkışı ile sürekli endüstriyel çalışmayı destekler |
| Çalışma Modu | Sürekli kuru eleme modu | Toz boya malzemeleri gibi düşük nemli elektrostatik tozlar için özel olarak tasarlanmıştır |
| Bakım Tasarımı | Hızlı sökülebilir elek yapısı | Uzun üretim kesintisi olmadan hızlı elek değişimi ve temizliğine olanak tanır |
Performans Sonucu (Kurulum Öncesi ve Sonrası)
JRC1200-1S ultrasonik titreşimli elek, Birleşik Arap Emirlikleri'ndeki toz kaplama hattında sürekli üretim koşullarında birkaç aydır çalışmaktadır.
Kurulumdan önce, elek yüzeyindeki elektrostatik birikim, uzun çalışma vardiyaları sırasında eleme sürecini kademeli olarak etkilemiştir. Toz zamanla birikmeye başlamış, deşarj akışını daha kararsız hale getirmiş ve zaman zaman temizlik için duruşlara yol açmıştır.
Ultrasonik sistem devreye alındıktan sonra, çalışma sırasında elek yüzeyinin durumu daha stabil hale gelmiştir. Toz yapışması azalmış ve sürekli kuru çalışma koşullarında malzeme akışı daha tutarlı kalmıştır.
Sonuç olarak, eleme bölümü günlük üretimde artık daha sorunsuz çalışmaktadır. Temizlik duruşları daha seyrek gerçekleşmekte ve eleme süreci paketleme hattıyla uyumlu kalarak genel üretim akışını daha stabil tutmaktadır.
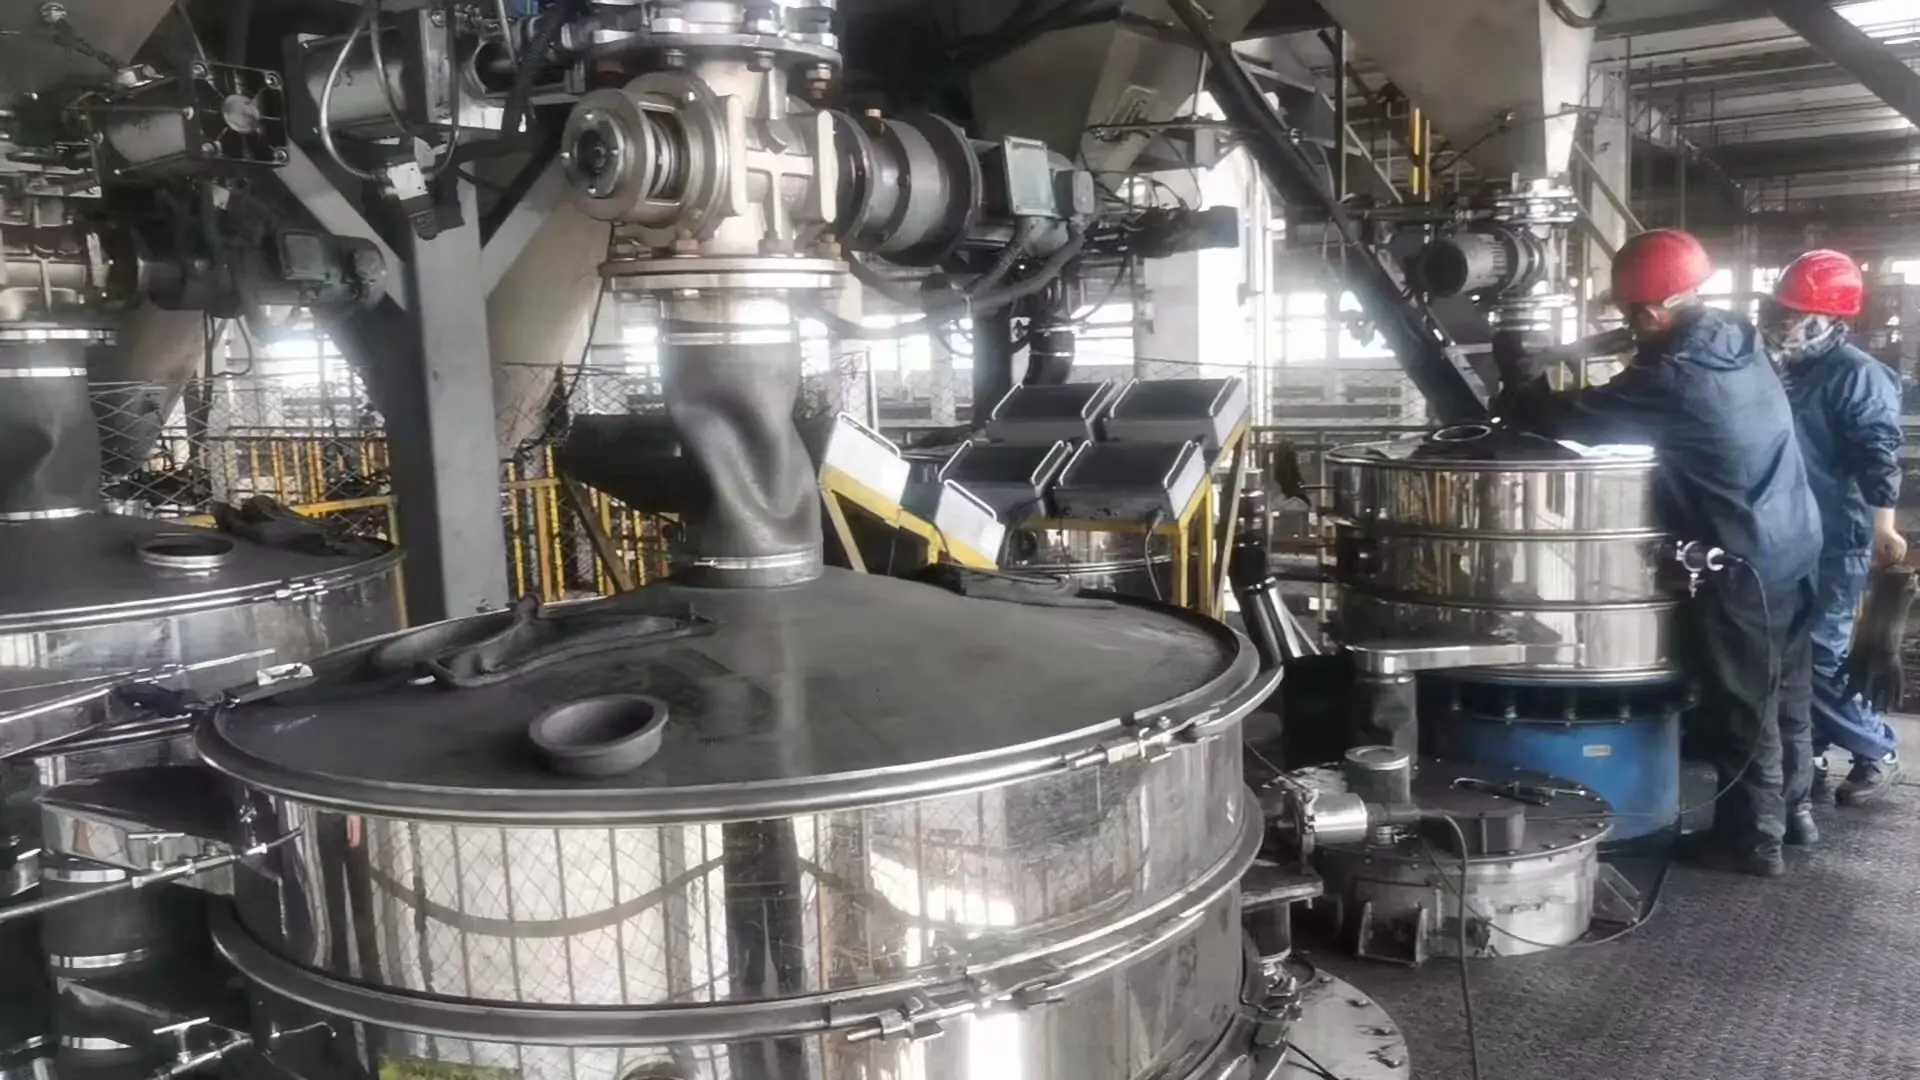
İnce Toz Eleme Uygulamalarında Mühendislik Karşılaştırması
Farklı eleme sistemleri, farklı malzeme davranışları için tasarlanmıştır; özellikle çalışma sırasında partikül yapışmasının kilit bir faktör haline geldiği ince toz uygulamalarında.
| Kalem | Döner Titreşimli Elek | Ultrasonik Titreşimli Elek |
| Çalışma prensibi | Üç boyutlu döner hareket | Ultrasonik elek aktivasyonlu döner/doğrusal titreşim |
| Tipik uygulama | İnce ila orta toz sınıflandırması | Elektrostatik veya kohezif davranış gösteren ince toz |
| Eleme davranışı | Normal toz koşullarında stabil ayrıştırma | Çalışma sırasında elek yüzeyinde azaltılmış partikül yapışması |
| İnce tozda stabilite | Elektrostatik veya ultra ince tozlarda azalabilir | Sürekli ince toz elemede daha stabil |
| Bakım ihtiyacı | Yapışkan tozlarda daha yüksek temizlik sıklığı | Azaltılmış elek tıkanması ve temizlik sıklığı |
İnce toz kaplama uygulamalarında, temel zorluk yalnızca partikül ayrıştırması değil, aynı zamanda sürekli çalışma sırasında tozun elek yüzeyinde nasıl davrandığıdır.
Döner titreşimli elekler standart toz sınıflandırması için yaygın olarak kullanılır ve normal koşullar altında iyi performans gösterir. Ancak ultra ince veya elektrostatik tozlarla çalışırken, malzeme yapışması eleme stabilitesini kademeli olarak etkileyebilir.
Bu gibi durumlarda, ultrasonik titreşim yüzey yapışmasını azaltmak ve uzun üretim döngüleri boyunca daha stabil eleme koşullarının korunmasına yardımcı olmak için bir iyileştirme olarak kullanılabilir.
Mühendislik Önerileri
Bu projeden ve diğer ince toz eleme uygulamalarından, çalışma sırasında birkaç pratik nokta gözlemledik.
- 100 mesh ince tozlar için, özellikle elektrostatik özelliklere sahip olanlar, malzeme normal kuru granüller gibi davranmaz. Elek yüzeyinde kalmaya ve zamanla akışı etkileyen ince bir tabaka oluşturmaya eğilimlidir.
- Çoğu durumda, titreşim yoğunluğunu artırmak sorunu çözmez. Daha güçlü titreşim, toz tabakasını sıkıştırabilir ve çalışma sırasında temizlenmesini daha da zorlaştırabilir.
- Uzun süreli üretim hatları için, duruş temizliğine güvenmek pratik değildir. Sık duruşlar gerekli hale geldiğinde, eleme bölümü hızla proses akışındaki zayıf nokta haline gelir.
Bu koşullar altında, stabil eleme esas olarak mekanik titreşimin ne kadar güçlü olduğundan ziyade, elek yüzeyinin çalışma sırasında aktif kalıp kalamayacağı ile belirlenir.
Bu nedenle Ultrasonik Titreşimli Elek, ince elektrostatik toz uygulamalarında daha iyi stabilite göstermektedir.
Performans Sonucu
Ultrasonik Titreşimli Elek kurulduktan sonra, eleme bölümü normal üretim vardiyaları sırasında daha tutarlı çalışmıştır.
Önceki çalışmaya kıyasla, elek yüzeyindeki toz birikimi daha yavaş gelişmiş ve operatörlerin temizlik için hattı o kadar sık durdurması gerekmemiştir.
Elektrostatik toz ile sürekli çalışma altında, 120 mesh ayrıştırma stabil kalmış ve uzun üretim saatleri boyunca deşarj akışını korumak daha kolay hale gelmiştir.
Genel olarak, eleme bölümü artık operasyonu kesintiye uğratan bir nokta olmak yerine stabil bir üretim akışının parçası olarak çalışmaktadır.
Uygulama Kapsamı
JRC1200-1S ultrasonik titreşimli elek, elektrostatik yapışma veya elek tıkanmasının sürekli üretimi etkileyebileceği ince toz eleme işlemlerinde kullanılmaktadır.
| Endüstri | Tipik Malzemeler (400–600 Mesh Eleme) |
|---|---|
| Yeni Enerji ve İleri Malzemeler | Lityum Pil Anot Malzemeleri, Katot Malzemeleri, Manyetik Toz, Lazer Tozu, Alaşım Tozu |
| Metal Tozu ve Toz Metalurjisi | Molibden Tozu, Paslanmaz Çelik Tozu, Tungsten Tozu, Nikel Tozu, Kobalt Tozu, Alaşım Tozu |
| Kimya ve Kaplama Endüstrisi | Toz Kaplamalar, Silisyum Karbür Tozu, Bor Karbür Tozu, Kuvars Tozu, Organik Kimyasal Tozlar |
| Gıda ve Gıda Katkı Maddeleri | Malt Tozu, Kahve Tozu, Nişasta, Şeker Tozu, Süt Tozu |
| İlaç ve API İşleme | Ribavirin Tozu, Bitkisel İlaç Tozu, Farmasötik Tozlar, API Ara Ürünleri |
| Aşındırıcılar ve Seramik Malzemeler | Silisyum Karbür, Bor Karbür, Kuvars Tozu, Alümina, Seramik Tozu |
Mühendislik Notu
Sistem esas olarak, standart titreşimli elemenin sürekli çalışma sırasında elek tıkanmasıyla karşılaşabileceği elektrostatik veya kohezif davranış gösteren ince tozlar için önerilmektedir.
Özelleştirilmiş Eleme Çözümü Edinin
Elek tıkanması, kararsız ince toz ayrıştırması veya sık temizlik kesintileri gibi sorunlar yaşayan toz kaplama üretim hatları için, mühendislik ekibi Jairui Makine gerçek malzeme koşullarına dayalı destek sağlayabilir.
Genellikle toz özelliklerini ve eleme davranışını inceleyerek başlarız ve ardından buna göre uygun proses ve ekipman konfigürasyonlarını öneririz.
Desteğimiz şunları içerir:
- Toz numunelerinize dayalı malzeme testi
- Gerçek çalışma koşulları altında eleme prosesi değerlendirmesi
- Ekipman seçimi ve sistem konfigürasyonu tavsiyesi
Malzeme bilgilerinizi aldıktan sonra genellikle 24 saat içinde yanıt veririz.
JRC1200-1S ultrasonik titreşimli elek teknolojisi ile ince toz eleme prosesinizi geliştirin.